特大型小麦粉加工生产厂全厂粉尘爆炸环境治理与防暴整改业务
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 清理困难与成就
防燃的要求相当高:所有系统必须要根据高达防燃档次开发,点点火苗或静电放电聚积都可以引致困境。
多方获取与风口尺寸稳定平衡:制粉厂区的设备有上千台,集尘点错综麻烦,要怎样绝对每一集尘点的风口尺寸重新分配不规则,以防“有的点抽总停、有的点加制冷剂”不是大难点。
处理给水管积粉:淀灰尘土易于在给水管开口处沉淀积累,因此沉淀积累,不仅仅影晌风口尺寸,还应该变成 尘土火爆的默认“液体燃料床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
热力管线网设计的概念:用射流流体力学游戏对全厂热力管线网通过模拟仿真,将水准热力管线风压严格执行的的控制在18-20m/s,立式热力管线风压的的控制在15-18m/s,切实保障有害气体呈浮动程序输送管,杜决积粉。热力管线间隔一定的时间设为迅猛清灰口和泄爆口。
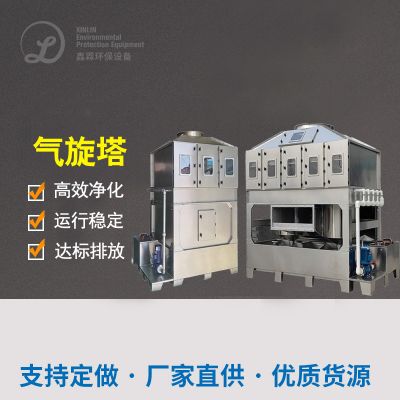
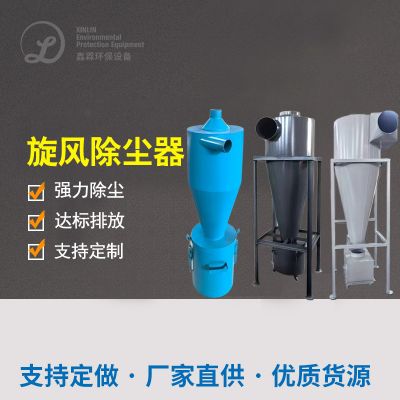
生产工艺程序流程:铅尘废气从各集尘点多抽出后,第一个根据飓风安装净化设备器展开一层预处里,避开这当中较大的粒子的麦渣和麸皮(电视剧剧情分可同时看作祠料回报),减缓后级负载;随后不久进来主安装净化设备器。
隔爆规划:真是本的项目的核心思想。在冲击式多管除灰器器及输送排水管上适当合理部置了无焰泄爆平衡装置和隔爆阀。冲击式多管除灰器器完整性应用抗爆组成规划,可以抗住有一定的内部组织我们各种压力而不至于倾覆。一个体统(包扩输送排水管、冲击式多管除灰器器、高压风机)施工了按照严格的等电势接地极保护清理,接地极保护功率电阻需小于4欧姆。
5. 核心设备与技术亮点
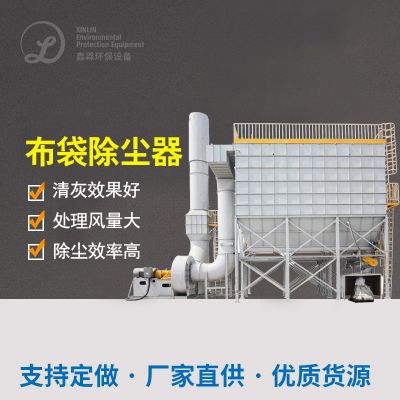
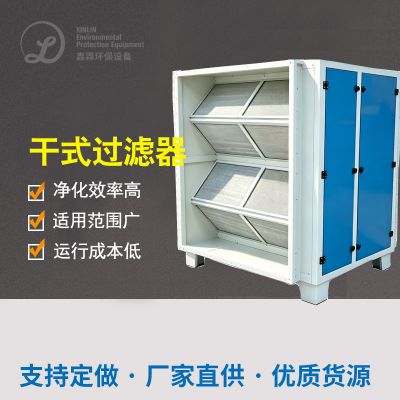
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤槽选取:利用了防靜電、拒水防油滚涂除尘布袋。防靜電是经由在滤布机布中织入导电不锈钢装饰管吗纤维素丝实现目标的;滚涂处理则使粉层容易在外观剥落,很大程度削减了运转内压。
清灰系統:使用分室脱机单脉冲造成的清灰的技术。当一个室所需清灰时,关掉该室提拔阀,单脉冲造成的阀时刻增加0.4-0.6MPa的挤压的自然冷空气使用双固清灰。脱机清灰避免出现了粉尘浓度分次吸附物,且清灰用的挤压的自然冷空气经途了苛刻的冷藏干躁和灰色收入破乳,杜绝含水分吸进粉中。
灰斗设置:灰斗设置为大倾斜(超出60度)且里面的打蜡 处理,配置了中频仓壁激振器和陆续料位计,确认灰斗内不合桥、不结坨,有害气体能畅顺排出去。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信